Cel slajdu: Wprowadzenie do inżynierii warstwy fizycznej sieci kampusowej, uzasadnienie kluczowej roli pasywnej infrastruktury kablowej w wieloletnim cyklu życia kampusu.
Część 2: Medium transmisyjne i infrastruktura fizyczna kampusu
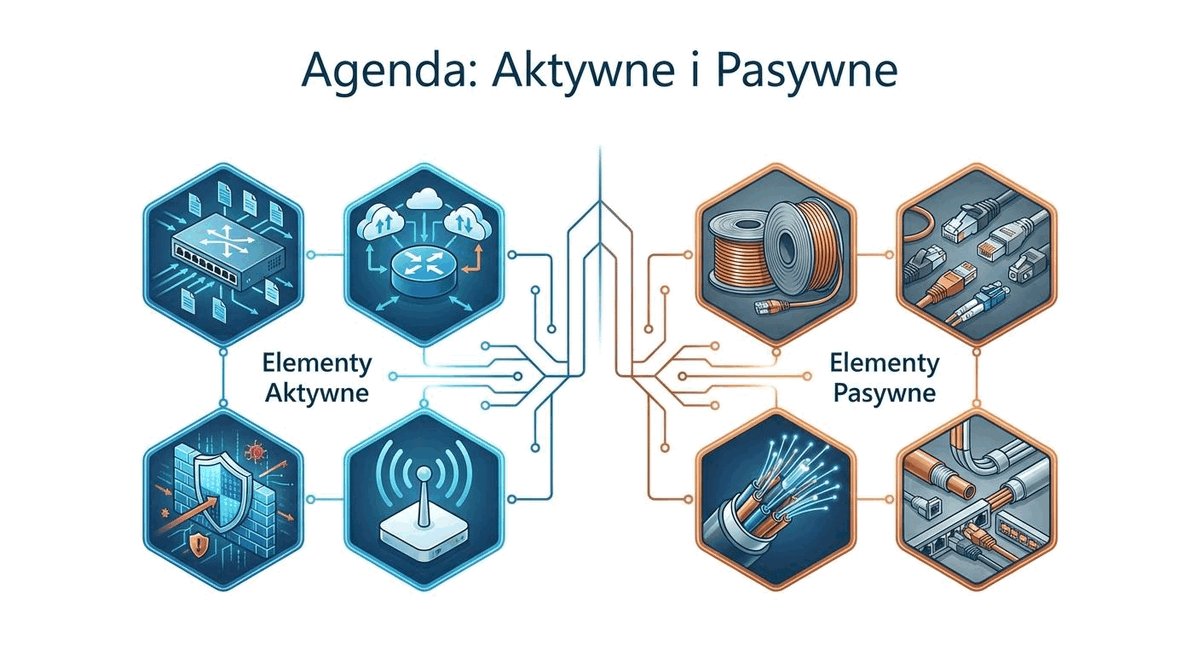
Druga część cyklu poświęcona jest fundamentom fizycznym nowoczesnej sieci kampusowej:
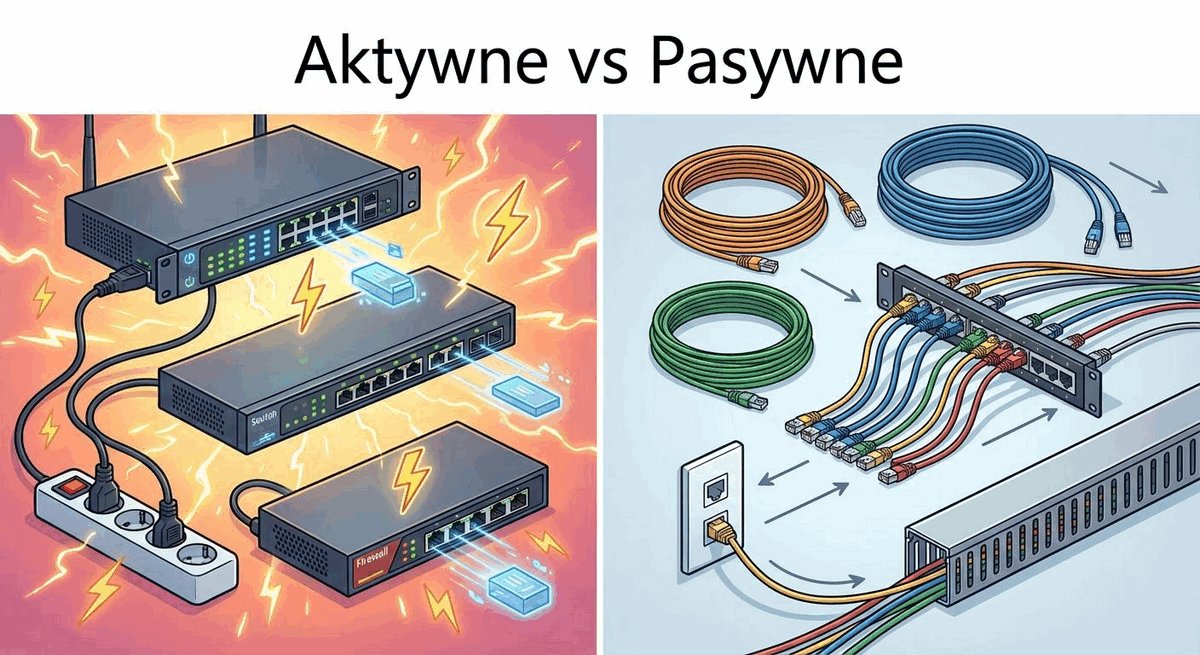
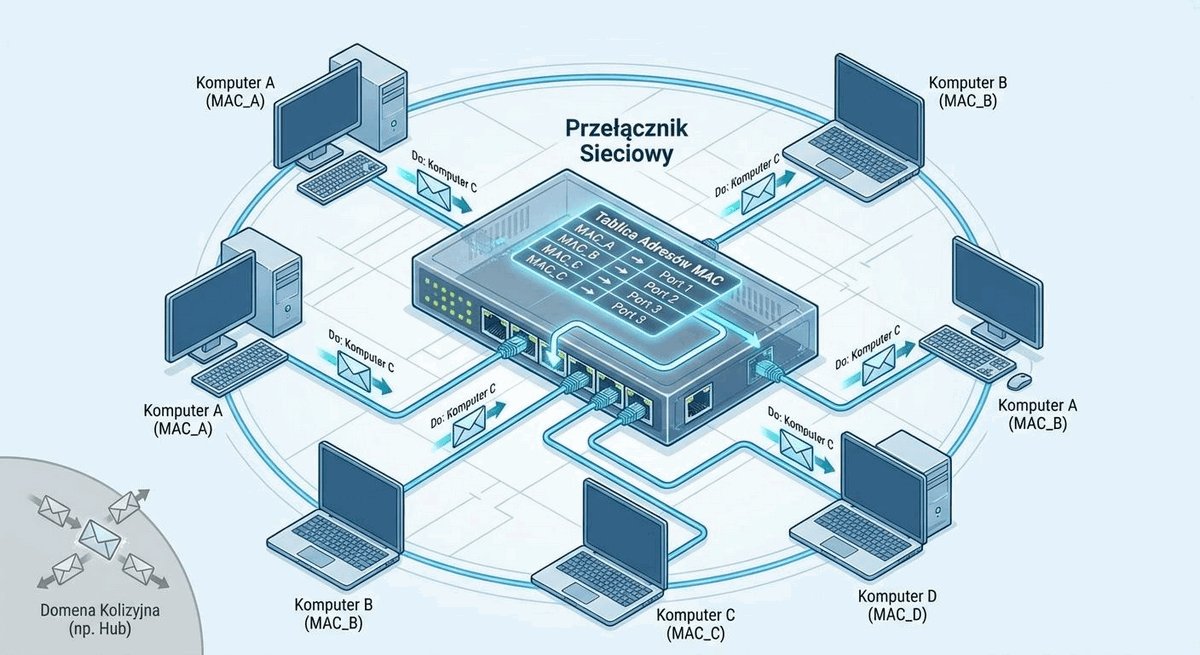
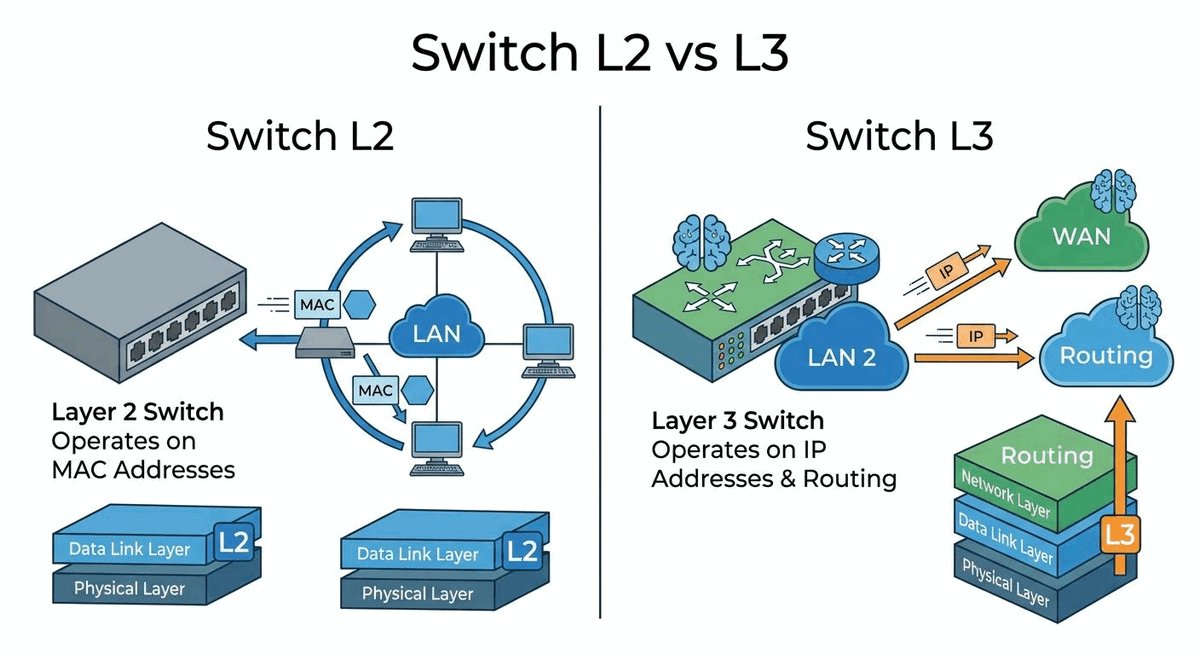
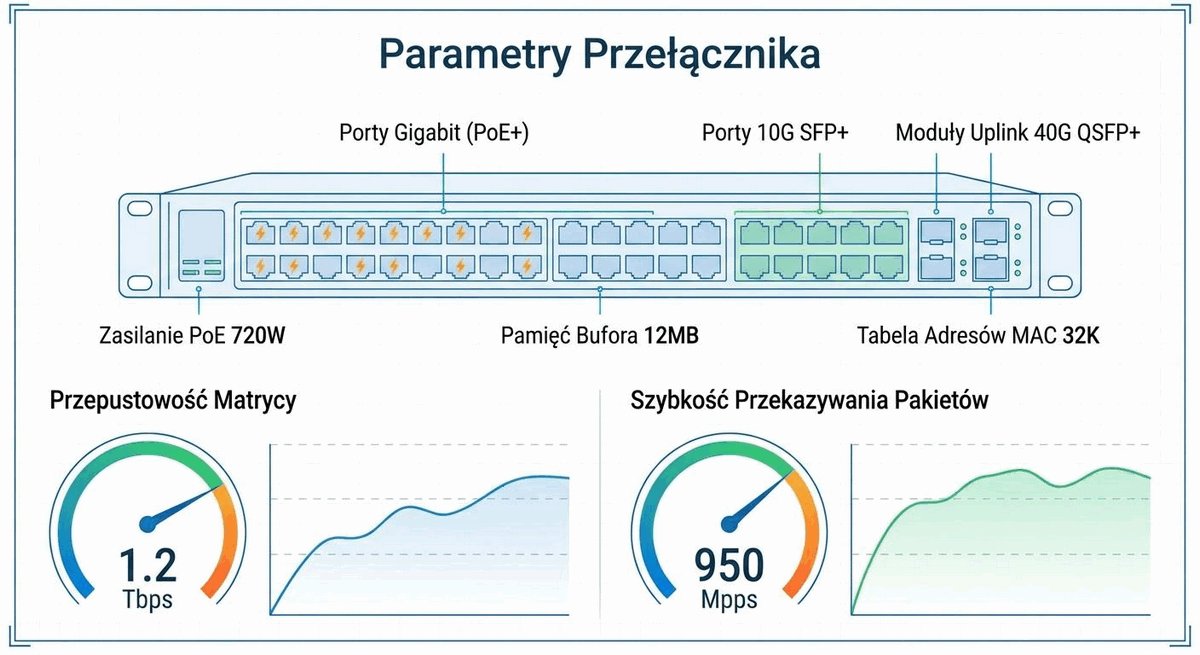
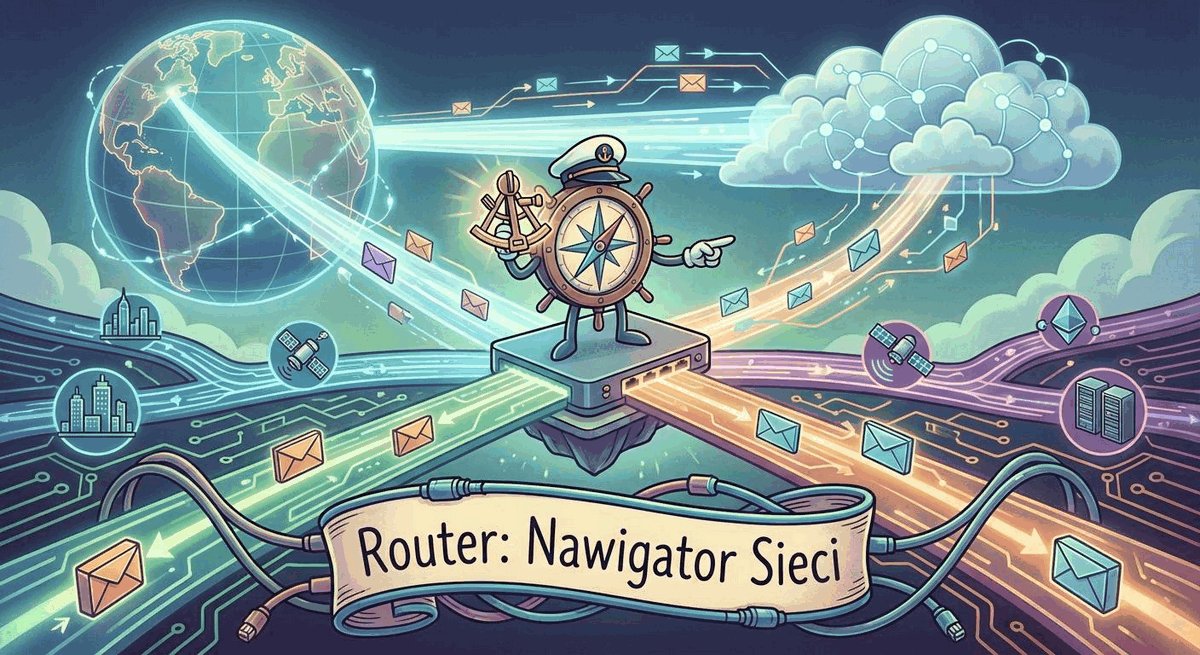
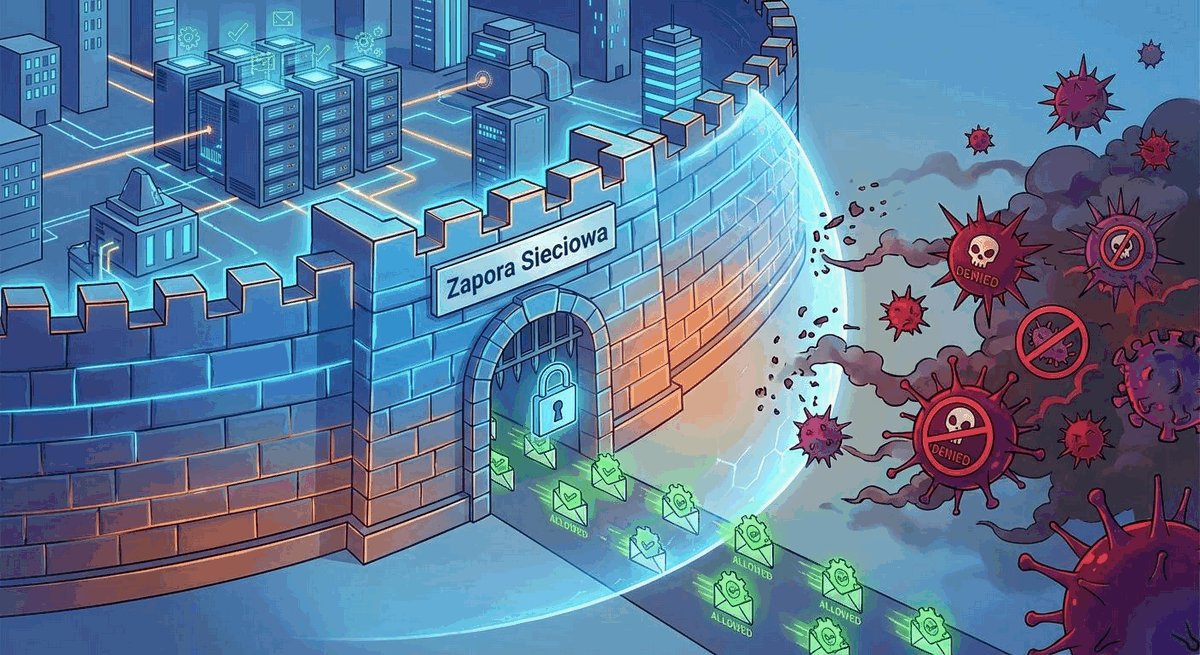
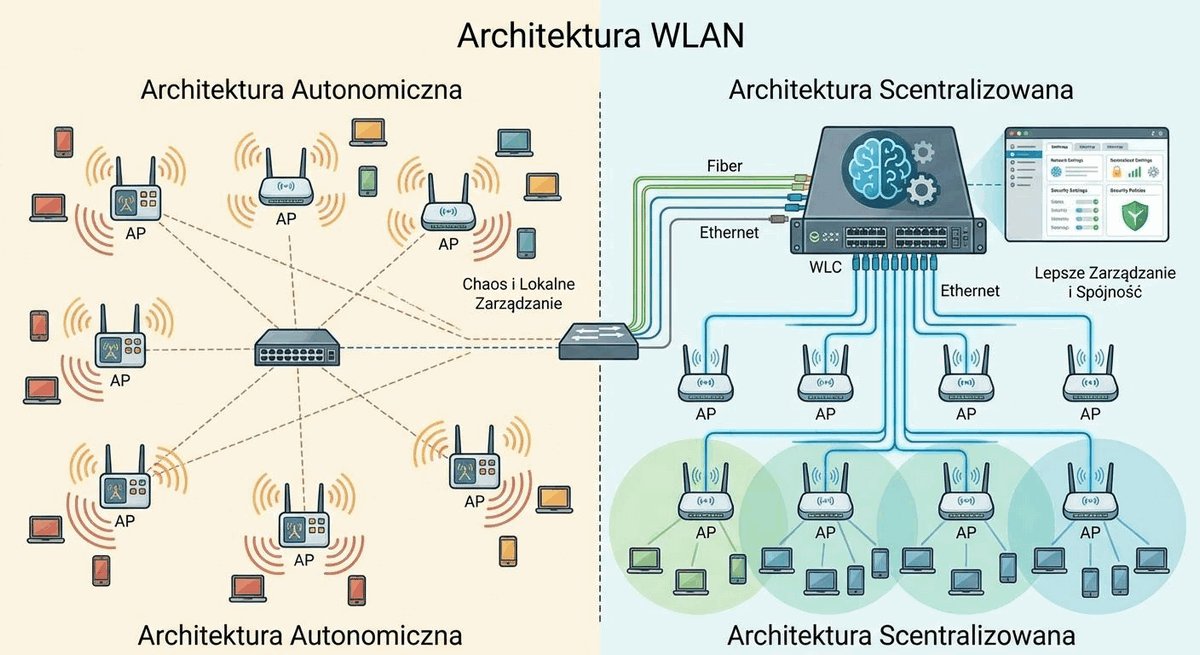
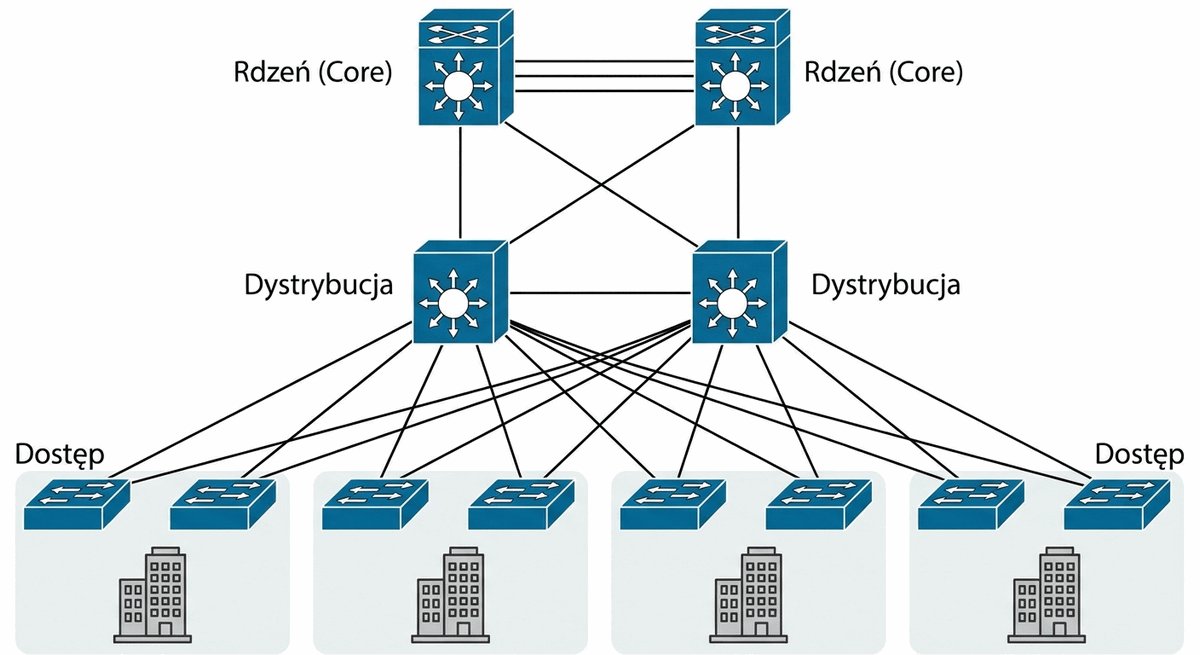
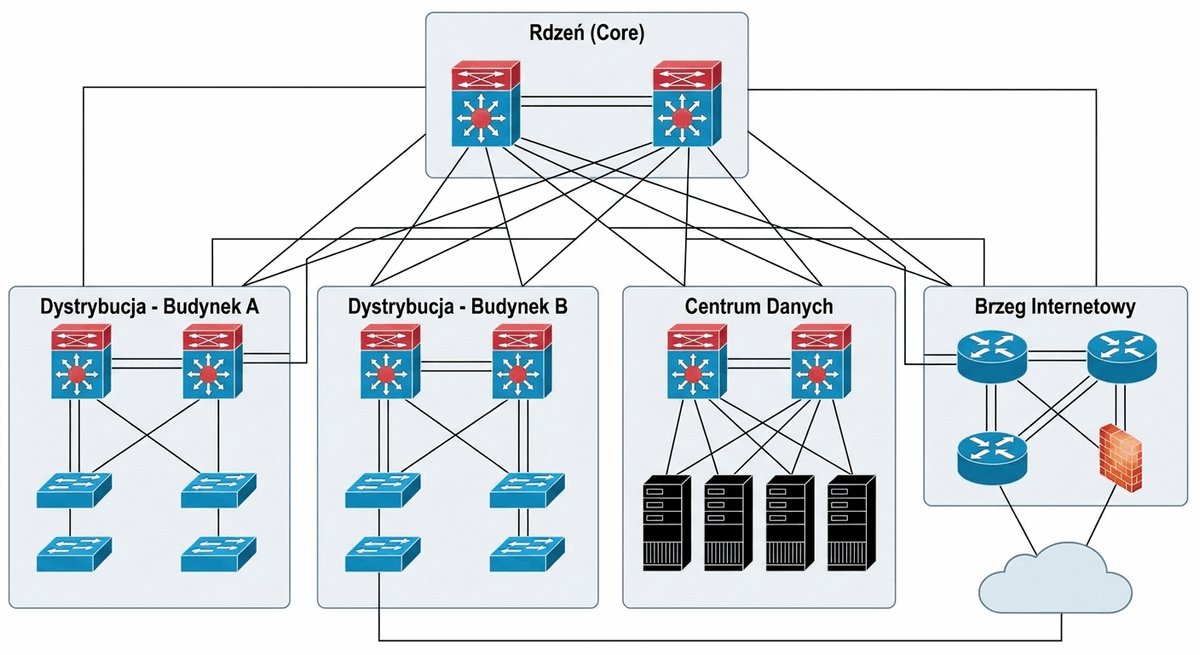
- Podział komponentów: kryteria doboru urządzeń aktywnych (przełączniki, routery, zapory, AP) i elementów pasywnych.
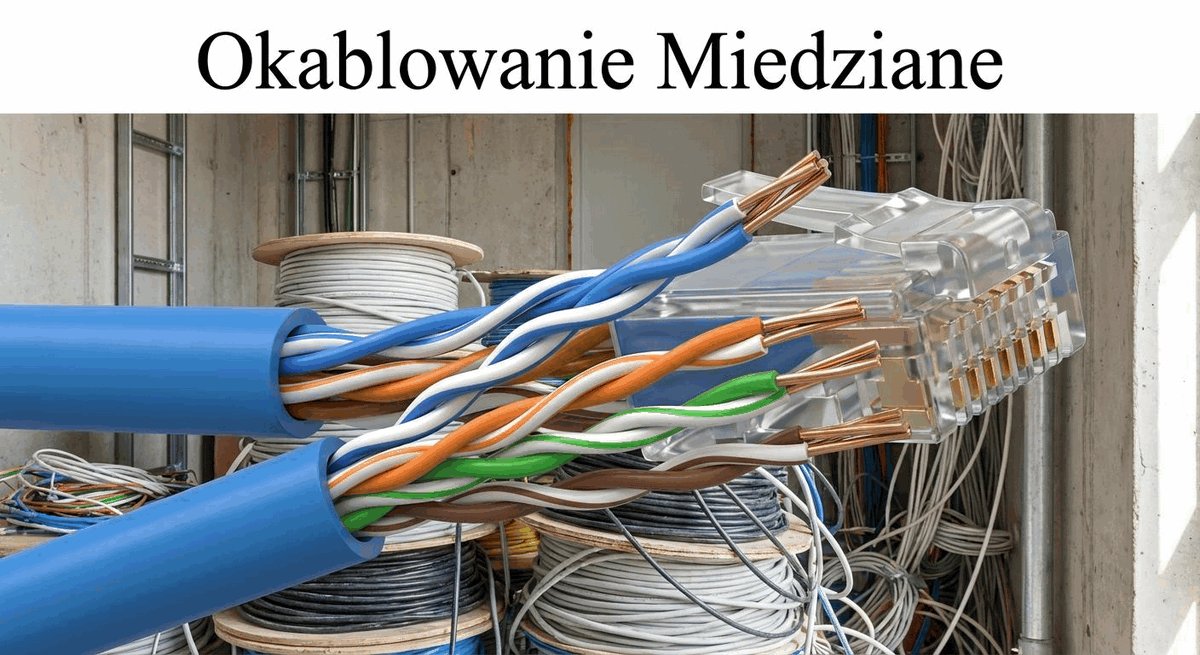
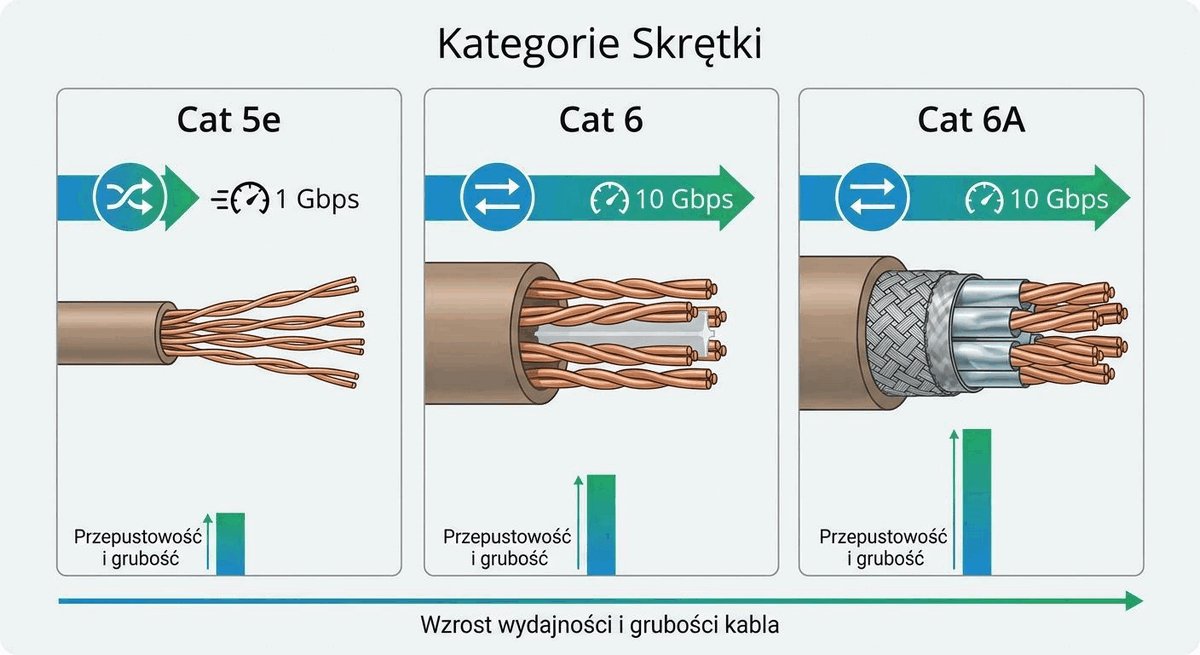
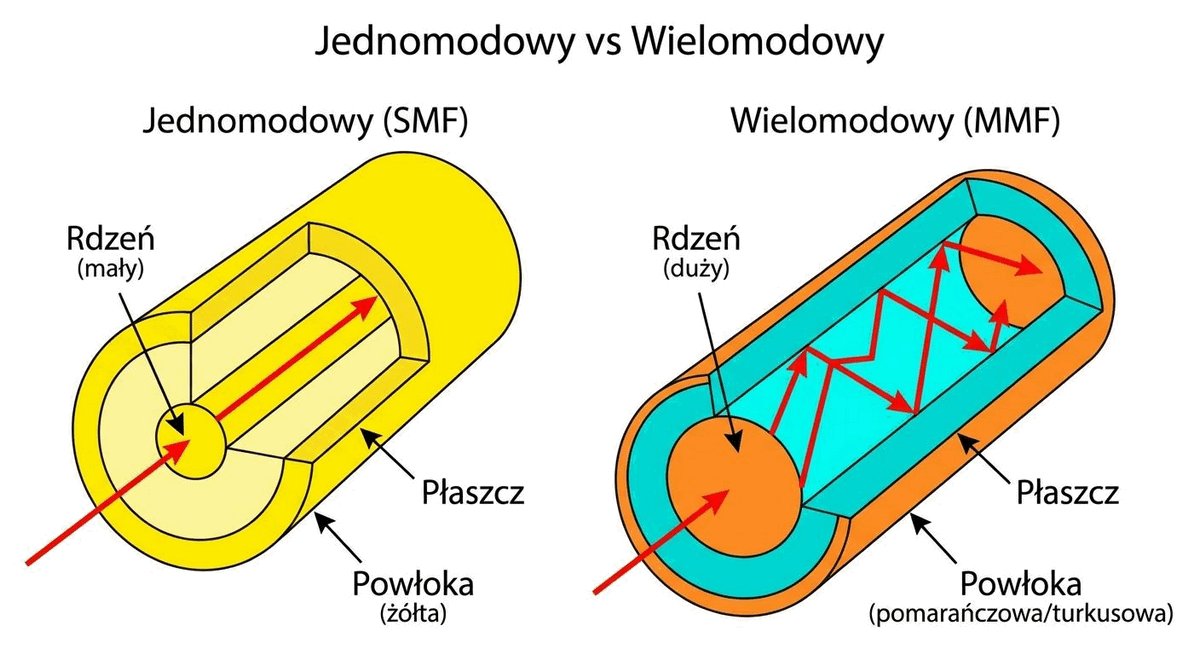
- Okablowanie strukturalne: miedź kategorii 6A oraz światłowody jednomodowe i wielomodowe wg normy ISO/IEC 11801.
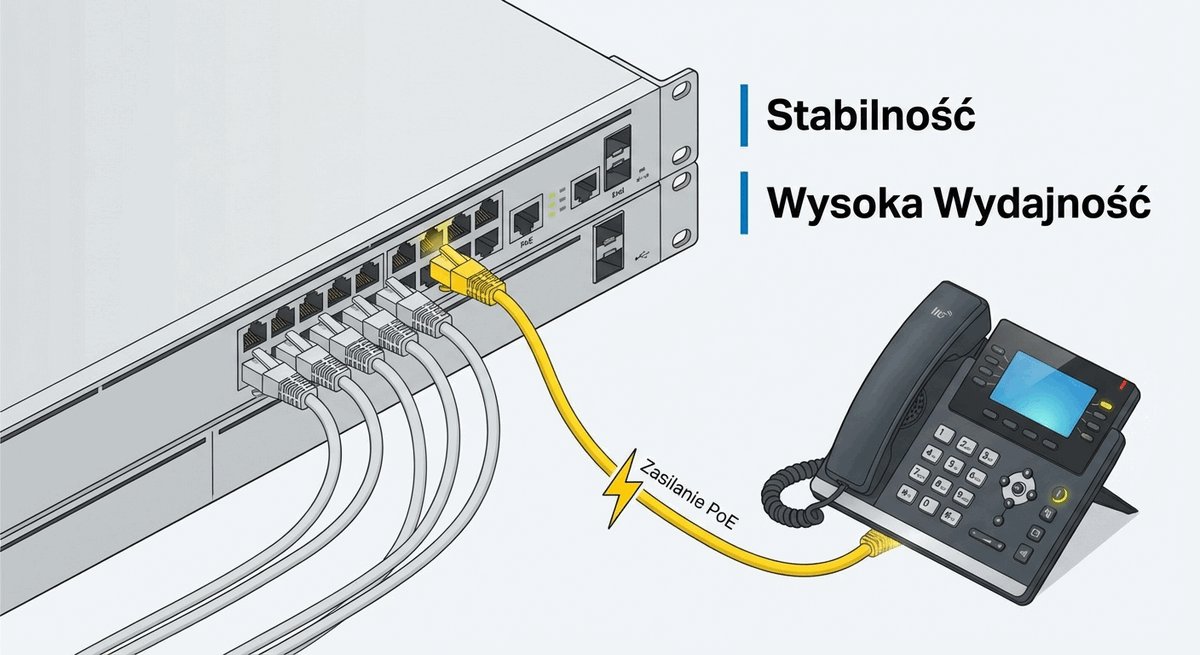
- Inżynieria zasilania PoE: standardy IEEE 802.3af/at/bt dostarczające do 90 W mocy z portu przełącznika.
- Infrastruktura szaf RACK: zasilanie awaryjne (UPS), dystrybucja energii (PDU), chłodzenie i ochrona przeciwprzepięciowa.
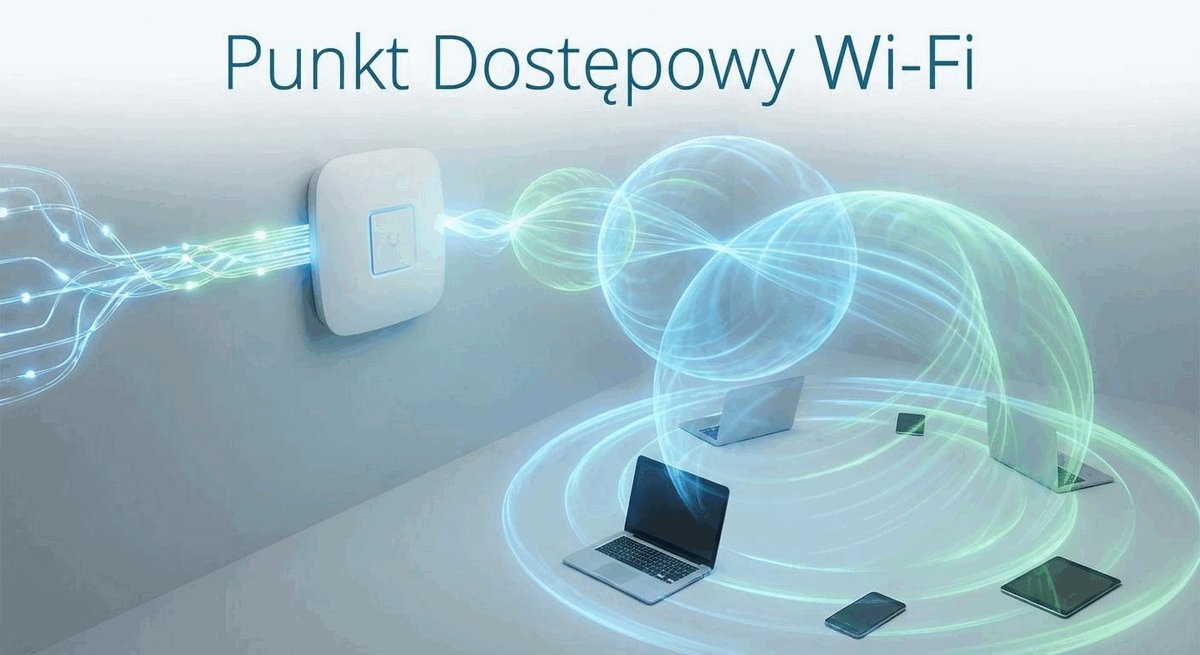
- Dostęp bezprzewodowy Wi-Fi: projektowanie pokrycia radiowego o wysokiej gęstości (High Density) i audyty Site Survey.
Zasada inżynierska: O ile urządzenia aktywne podlegają wymianie co 5–7 lat, pasywna sieć kablowa jest projektowana na 15–25 lat. Błędy wykonawcze na poziomie fizycznym generują koszty przez dekady.
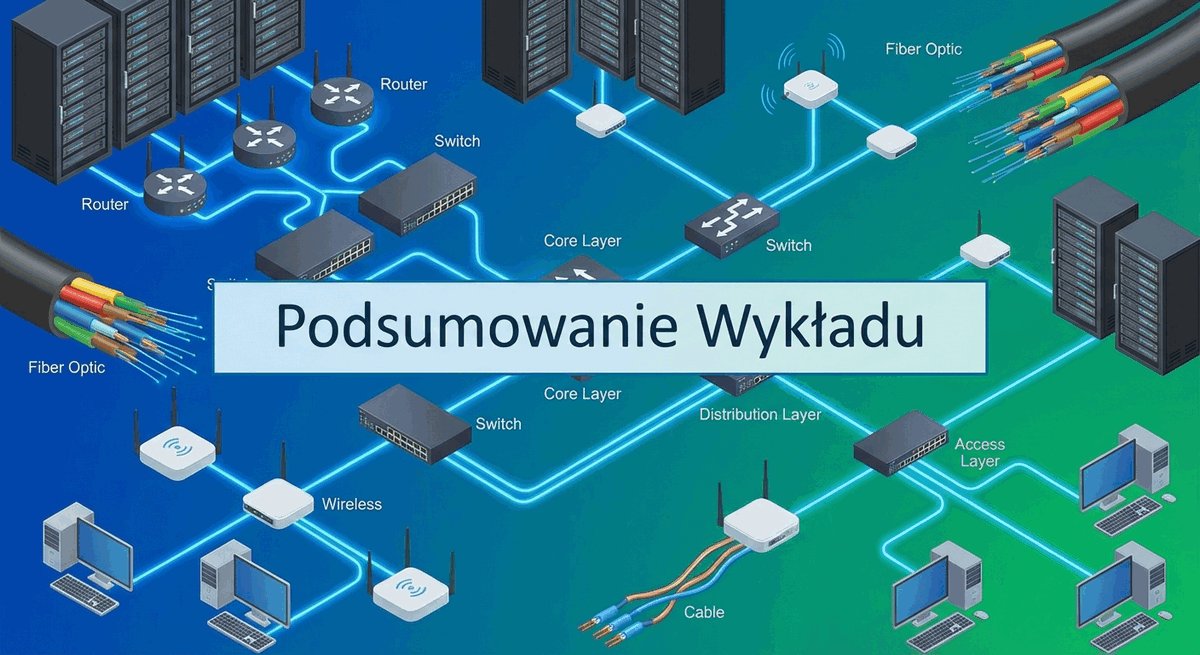
Infrastruktura fizyczna sieci kampusowej: Całokształt komponentów pasywnych (kable, panele, złącza, trasy kablowe) i aktywnych (przełączniki, routery, zasilacze, klimatyzacja) tworzących fizyczne medium niezbędne do transmisji sygnałów teleinformatycznych w obiektach kampusu.